
BLOG
- Trang chủ
- Blog
- Bài viết về bột đá
- Các lỗi thường gặp ở máy tạo hạt nhựa và cách khắc phục
Các lỗi thường gặp ở máy tạo hạt nhựa và cách khắc phục
Oct 02, 2026
Lỗi thường gặp ở máy tạo hạt nhựa bao gồm nhiều nhóm sự cố từ hệ thống điện, cơ khí, đến quá trình nhựa hóa… mỗi loại đều có nguyên nhân kỹ thuật rõ ràng và cách xử lý cụ thể. Bài viết này đóng vai trò cẩm nang tại chỗ cho chủ xưởng và kỹ thuật viên, giúp giảm thời gian dừng máy, giảm phế phẩm và kéo dài tuổi thọ máy đùn. Bên cạnh đó, APEX Việt Nam cũng hướng dẫn bảo trì định kỳ và xử lý nguyên liệu PP, PE, HDPE, PVC để hạn chế lỗi ngay từ gốc.
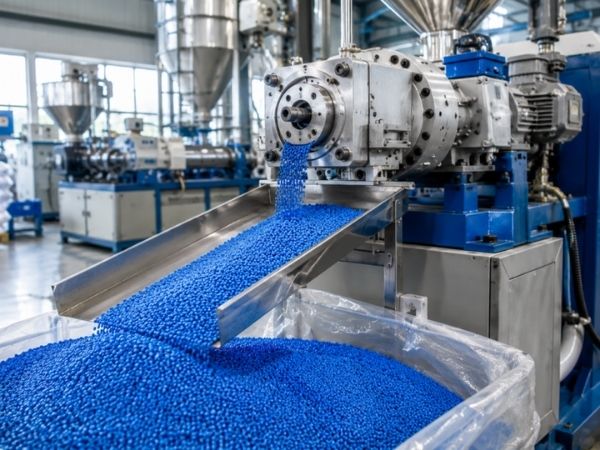
APEX Việt Nam xác định các lỗi thường gặp ở máy tạo hạt nhựa và cách xử lý
Nguyên nhân khiến máy tạo hạt nhựa phát sinh lỗi
Các lỗi thường gặp ở máy tạo hạt nhựa chủ yếu bắt nguồn từ bốn nhóm nguyên nhân gốc là nguyên liệu đầu vào không ổn định, thiết lập thông số sai, linh kiện hao mòn và bảo trì không đúng định kỳ. Theo kinh nghiệm vận hành thực tế tại các xưởng tái chế Việt Nam, trên 60% sự cố máy đùn hạt nhựa bắt nguồn từ hai yếu tố đầu.
Nguyên liệu đầu vào không ổn định
Nguyên liệu đầu vào quyết định phần lớn chất lượng của cả quá trình tạo hạt. Khi nguyên liệu không ổn định, mọi thông số máy dù được cài đặt chuẩn xác đến đâu cũng khó cho ra sản phẩm đạt yêu cầu.
- Độ ẩm cao: Nhựa nguyên sinh hoặc nhựa tái sinh chứa độ ẩm vượt ngưỡng cho phép sẽ khiến quá trình nóng chảy trong xi lanh không đồng đều, sinh hơi nước gây bọt khí trong hạt nhựa, thậm chí làm sợi nhựa bị đứt liên tục khi ra khỏi đầu khuôn.
- Tạp chất: Nhựa lẫn tạp chất như kim loại, bụi bẩn, giấy, hoặc các loại nhựa khác nhóm sẽ làm tắc nghẽn lưới lọc, mài mòn trục vít và dao cắt nhanh hơn, đồng thời khiến hạt nhựa bị đổi màu hoặc lẫn tạp trong thành phẩm.
- Phối liệu chưa đồng đều: Việc phối trộn nhựa nền với phụ gia, màu, hoặc nhựa tái sinh không đồng đều dẫn đến tỷ trọng nguyên liệu không ổn định, gây ra hiện tượng hạt nhựa không đồng đều về kích thước và tính chất cơ lý.
Thiết lập thông số máy chưa phù hợp
Mỗi loại nhựa (PE, PP, PVC, PET, ABS...) có đặc tính nóng chảy và độ nhớt khác nhau, đòi hỏi bộ thông số vận hành riêng biệt. Cài đặt sai lệch dù chỉ một thông số cũng có thể kéo theo hàng loạt lỗi thường gặp ở máy tạo hạt nhựa và lỗi dây chuyền.
- Nhiệt độ: Nhiệt độ các vùng gia nhiệt trên xi lanh và đầu khuôn quá cao sẽ khiến nhựa bị cháy, phân hủy nhiệt, sinh khí và đổi màu; ngược lại nhiệt độ quá thấp khiến nhựa chảy không đều, gây nghẹt hoặc đùn ra không ổn định.
- Tốc độ vít: Tốc độ trục vít quá nhanh so với khả năng gia nhiệt sẽ khiến nhựa chưa nóng chảy hoàn toàn đã bị đẩy ra ngoài, còn tốc độ quá chậm lại gây ứ đọng nhựa, tăng nguy cơ cháy nhựa cục bộ.
- Tốc độ dao cắt: Dao cắt hoạt động không đồng bộ với tốc độ đùn nhựa là nguyên nhân trực tiếp khiến hạt nhựa bị dài, ngắn không đều hoặc dính chùm vào nhau.
Nguyên nhân khiến máy tạo hạt nhựa phát sinh lỗi
Linh kiện hao mòn
Sau thời gian dài vận hành, các linh kiện cơ khí chịu ma sát và nhiệt độ cao trong máy tạo hạt nhựa chắc chắn sẽ xuống cấp nếu không được kiểm tra định kỳ.
- Dao cắt: Lưỡi dao cùn hoặc mẻ khiến hạt nhựa bị xé thay vì cắt gọn, tạo ra hạt có hình dạng méo mó, đuôi dài, ảnh hưởng đến chất lượng đóng gói và tái sử dụng.
- Trục vít: Trục vít bị mòn rãnh, làm giảm khả năng nén ép và đẩy nhựa, khiến lưu lượng đùn không ổn định, năng suất sụt giảm rõ rệt theo thời gian.
- Khuôn: Đầu khuôn (die head) bị mòn lỗ hoặc biến dạng sẽ làm sợi nhựa ra không đều dòng, dễ lệch hướng, gây đứt sợi liên tục.
Bảo trì chưa đúng định kỳ
Nhiều doanh nghiệp chỉ bảo trì máy khi đã xảy ra sự cố lỗi thường gặp ở máy tạo hạt nhựa, thay vì chủ động theo lịch bảo trì phòng ngừa. Việc bỏ qua vệ sinh lưới lọc, tra dầu bôi trơn, kiểm tra hệ thống điện và cảm biến nhiệt định kỳ chính là nguyên nhân âm thầm khiến các lỗi nhỏ tích tụ thành sự cố lớn, gây dừng máy đột ngột và tốn kém chi phí sửa chữa.
7+ lỗi thường gặp ở máy tạo hạt nhựa và cách khắc phục
Các lỗi thường gặp ở máy tạo hạt nhựa có thể được xử lý nhanh bằng cách nhận diện đúng triệu chứng, truy ngược nguyên nhân và thực hiện từng bước khắc phục an toàn. Kinh nghiệm chẩn đoán tại xưởng thường bắt đầu từ ba tín hiệu đơn giản: nghe tiếng động cơ bất thường, nhìn bề mặt hạt thành phẩm và quan sát dòng ampe.
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Lưu ý quan trọng: không tự can thiệp phần điện nếu không phải thợ điện công nghiệp. Chỉ được kiểm tra bề ngoài và tắt nguồn trước khi mở nắp máy.
Máy không khởi động hoặc tự dừng đột ngột
Khi máy không hoạt động hoặc treo máy giữa chừng, quy trình kiểm tra phải theo thứ tự từ đơn giản đến phức tạp. Đầu tiên xác nhận nguồn điện vào đủ điện áp, sau đó kiểm tra cầu chì điện và nút dừng khẩn cấp có đang bị kẹt không. Nếu biến tần hiển thị mã lỗi quá tải động cơ, cần để máy nguội ít nhất 15 phút rồi reset trước khi khởi động lại để tránh máy còn nóng sẽ gây hỏng cuộn dây.
Máy đùn không ra nhựa hoặc lưu lượng không ổn định
Triệu chứng không ra liệu hoặc ra ngắt quãng thường do ba nguyên nhân theo thứ tự xác suất giảm dần:
- Hiện tượng bắc cầu tại phễu nạp liệu do nguyên liệu đóng vón tạo vòm cứng ngăn liệu rơi xuống.
- Lưới lọc tắc nghẹt làm tăng áp suất đùn đến mức động cơ không đẩy được
- Trục vít bị mòn làm giảm khả năng vận chuyển nhựa.
Máy trục trặc vận hành, đùn không ra nhựa ổn định
Để kiểm tra lỗi thường gặp ở máy tạo hạt nhựa này, bạn cần quan sát dòng ampe động cơ: ampe thấp bất thường thường chỉ ra thiếu liệu hoặc bắc cầu; ampe cao bất thường chỉ ra tắc lưới hoặc đầu khuôn đùn bị nghẹt. Máy ó nhựa và máy đùn hạt nhựa kiểu cũ thường gặp hiện tượng bắc cầu nhiều hơn do phễu nạp liệu có góc nghiêng nhỏ.
Sợi nhựa bị đứt trong quá trình tạo hạt
Sợi nhựa bị đứt liên tục trong quá trình tạo hạt là dấu hiệu rõ nhất của ba vấn đề: độ ẩm nguyên liệu cao tạo bọt khí làm đứt sợi, nhiệt độ hóa dẻo quá thấp khiến nhựa chưa chảy hoàn toàn, hoặc hệ thống hút chân không tại vent xylanh hoạt động kém không thoát được khí ẩm. Quy trình xử lý:
- Sấy nhựa về độ ẩm dưới ngưỡng khuyến nghị của nhà sản xuất
- Kiểm tra van vent và bơm chân không
- Tăng dần nhiệt độ vùng hóa dẻo từng 5°C cho đến khi sợi ra ổn định.
Lưu ý không tăng nhiệt đột ngột vì có thể gây phân hủy nhiệt nhựa PVC hoặc nhựa tái sinh hỗn hợp.
Hạt nhựa không đồng đều về kích thước
Kích thước hạt không đều xuất phát từ:
- Sự mất đồng bộ giữa tốc độ dao cắt và tốc độ đùn, cụ thể khi tốc độ đùn tăng mà dao chưa kịp điều chỉnh, hạt sẽ dài hơn bình thường.
- Khoảng cách giữa lưỡi cắt hạt nhựa và mặt khuôn cũng ảnh hưởng trực tiếp: khoảng cách quá lớn làm hạt bị kéo dài trước khi cắt.
- Bể nước làm mát không đủ lạnh hoặc lưu lượng nước không đều khiến hạt chưa đông cứng khi vào dao, dẫn đến hạt kết chùm và biến dạng.
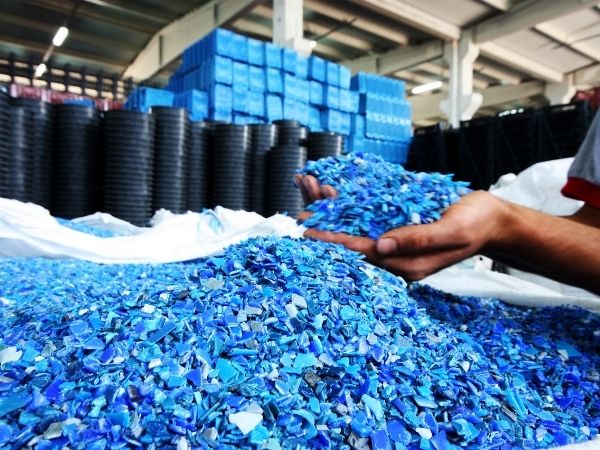
Chất lượng sản phẩm ra không được đồng đều và trơn tru
Điều chỉnh biến tần dao cắt đồng bộ với biến tần trục vít là bước chỉnh cơ bản nhất cho lỗi thường gặp ở máy tạo hạt nhựa này, trước khi kiểm tra các yếu tố cơ khí khác.
Dao cắt tạo hạt hoạt động kém hiệu quả
Lỗi dao cắt thường biểu hiện qua hạt bị bóp méo, có đuôi hoặc không tách rời nhau. Nguyên nhân cơ học bao gồm:
- Dao bị cùn do mài mòn,
- Dây đai truyền động bị chùng làm giảm lực cắt,
- Ổ bi bộ phận cắt bị mòn gây lệch tâm.
Quy trình xử lý bắt buộc là tắt máy hoàn toàn, ngắt nguồn điện, treo biển cảnh báo trước khi mở nắp hệ thống cắt hạt. Sau đó kiểm tra độ sắc của dao, căng lại dây đai theo thông số nhà sản xuất và bôi trơn ổ bi. Bảo dưỡng dao cắt định kỳ mỗi 200-500 giờ vận hành tùy loại nhựa là mức tham chiếu phổ biến tại các xưởng tái chế.
Đầu khuôn bị tắc hoặc nghẹt
Dấu hiệu nhận biết lỗi thường gặp ở máy tạo hạt nhựa:
- Dòng ampe động cơ tăng vượt mức bình thường,
- Áp suất đùn hiển thị trên đồng hồ tăng cao,
- Đầu khuôn đùn nóng bất thường,
- Hạt thành phẩm xuất hiện đốm đen hoặc sọc vàng.
Nguyên nhân chính là bộ thay lưới bị nghẹt do tạp chất tích tụ hoặc nhựa bị cháy cục bộ tạo thành cặn bám. Lúc này, bạn cần giảm tốc độ trục vít, xả áp từ từ, dừng máy theo quy trình chuẩn rồi tháo lưới lọc cũ thay lưới mới, vệ sinh đầu khuôn bằng dụng cụ chuyên dụng chịu nhiệt.
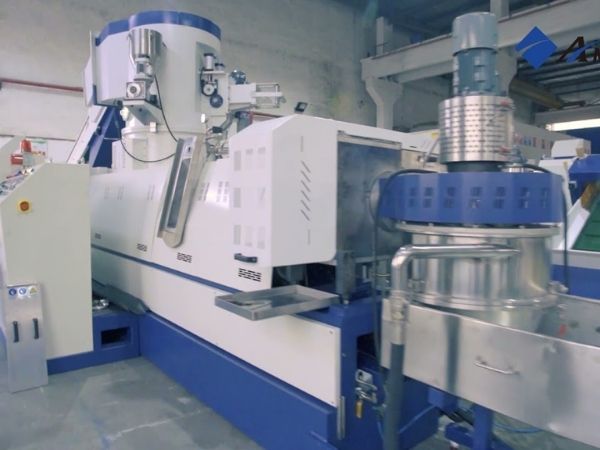
Các bộ phận của máy bị hỏng hoặc kẹt
Hạt nhựa bị cháy, đổi màu hoặc có tạp chất
Nhựa bị cháy đen, ngả vàng hoặc hạt có đốm đen là kết quả của nhiệt độ cài đặt quá cao so với nhiệt độ phân hủy của loại nhựa đang chạy, hoặc nhựa tồn đọng lâu trong xylanh khi máy dừng mà không xả sạch liệu. Bề mặt hạt nhám thường liên quan đến nước làm mát trong bể không đủ lạnh hoặc lưu lượng nước không đều.
Theo đó, độ bóng của hạt sẽ cải thiện rõ sau khi nhiệt độ và nước làm mát được ổn định đồng thời. Checklist xử lý cho vấn đề này bao gồm:
- Giảm nhiệt độ từng vùng gia nhiệt xuống 5-10°C,
- Tăng tốc độ đùn để giảm thời gian lưu nhựa trong xylanh,
- Vệ sinh trục vít bằng nhựa vệ sinh chuyên dụng,
- Kiểm tra lại hệ thống bơm tuần hoàn bể nước làm mát.
Chất lượng nguyên liệu và phụ gia ảnh hưởng như thế nào đến quá trình tạo hạt?
Chất lượng nguyên liệu và phụ gia ảnh hưởng trực tiếp đến độ ổn định nhựa hóa, nguy cơ tắc máy và chất lượng hạt, nên cần kiểm soát ngay từ đầu vào. Đây là góc độ thường bị xưởng tái chế bỏ qua khi tập trung quá nhiều vào điều chỉnh thông số máy mà không xử lý gốc rễ lỗi thường gặp ở máy tạo hạt nhựa từ nguyên liệu.
Khác biệt giữa nhựa PP, PE, HDPE, PVC và nhựa tái sinh khi tạo hạt
Mỗi loại nhựa có dải nhiệt độ hóa dẻo và đặc tính dòng chảy khác nhau, đây là lý do cốt lõi khiến việc dùng chung một bộ thông số cho nhiều loại nhựa luôn dẫn đến lỗi.
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Độ ẩm, tạp chất và phụ gia ảnh hưởng đến bọt khí, cháy và tắc máy
- Độ ẩm nguyên liệu là nguyên nhân hàng đầu gây ra các lỗi thường gặp ở máy tạo hạt nhựa như bọt khí trong hạt và hiện tượng rỗng ruột. Khi nhựa ẩm vào vùng gia nhiệt, nước hóa hơi tạo bong bóng bên trong dòng nhựa chảy.
- Tạp chất kim loại lẫn trong nguyên liệu đầu vào không chỉ làm mòn trục vít mà còn có thể gây kẹt cứng cục bộ, dẫn đến gãy trục vít.
- Phụ gia màu dạng masterbatch hoặc hạt nhựa màu nếu không tương thích với nhựa nền hoặc trộn không đều sẽ tạo ra sọc màu, đốm chưa tan trên bề mặt hạt thành phẩm.
Quy trình chuẩn bị và kiểm soát nguyên liệu để giảm lỗi trên máy
Kiểm soát chất lượng nguyên liệu nhựa và phụ gia đầu vào cần được thực hiện theo quy trình 5 bước trước mỗi ca sản xuất.
- Bước 1: phân loại và loại bỏ tạp chất thô.
- Bước 2: nghiền đến kích thước phù hợp với phễu nạp liệu.
- Bước 3: sấy nhựa đến độ ẩm theo khuyến nghị.
- Bước 4: lọc kim loại bằng nam châm hoặc máy tách từ.
- Bước 5: trộn phụ gia và masterbatch đều trước khi cấp liệu vào phễu nạp liệu.
Kiểm soát nguyên liệu đầu vào để giảm lỗi trên máy
Cách hạn chế lỗi và nâng cao hiệu suất máy tạo hạt nhựa
Doanh nghiệp nên xây dựng một quy trình quản lý toàn diện để giảm thiểu tối đa các lỗi thường gặp ở máy tạo hạt nhựa kể trên và duy trì hiệu suất vận hành ổn định lâu dài, bao gồm:
- Kiểm soát chất lượng nguyên liệu đầu vào: Sấy khô đạt độ ẩm tiêu chuẩn, sàng lọc tạp chất, và đảm bảo phối liệu đồng đều trước khi đưa vào máy.
- Chuẩn hóa thông số vận hành: Xây dựng bảng thông số nhiệt độ, tốc độ vít, tốc độ dao cắt riêng cho từng loại nhựa và lưu trữ để tái sử dụng nhất quán giữa các ca sản xuất.
- Lên lịch bảo trì phòng ngừa: Kiểm tra, tra dầu, vệ sinh lưới lọc và đầu khuôn theo chu kỳ cố định, thay vì chờ đến khi máy báo lỗi mới xử lý.
- Đào tạo đội ngũ vận hành: Trang bị kiến thức nhận diện sớm dấu hiệu bất thường (tiếng ồn lạ, rung động, mùi cháy nhựa) để xử lý kịp thời trước khi sự cố lan rộng.
- Tối ưu công thức phối liệu và phụ gia: Đây là yếu tố thường bị bỏ qua nhưng lại ảnh hưởng sâu sắc đến cả hiệu suất máy lẫn chất lượng hạt nhựa thành phẩm.
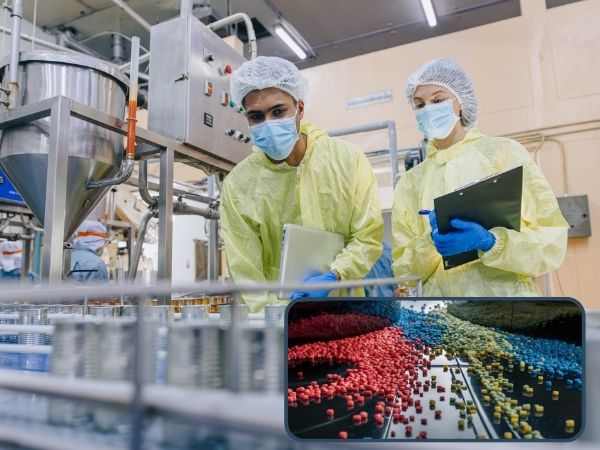
Kiểm soát nguyên liệu và vận hành, bảo trì đúng cách để giảm lỗi
Việc kết hợp đồng bộ cả năm yếu tố trên sẽ giúp giảm thiểu tối đa thời gian dừng máy ngoài kế hoạch, đồng thời nâng cao đáng kể chất lượng sản phẩm. APEX Việt Nam hiểu rằng phía sau mỗi lỗi thường gặp ở máy tạo hạt nhựa thường ẩn chứa một vấn đề sâu hơn nằm ở chất lượng nguyên liệu đầu vào và công thức phối liệu. Nhờ nền tảng kinh nghiệm lâu năm, đội ngũ kỹ thuật của chúng tôi có thể cùng doanh nghiệp tối ưu công thức, đồng thời gợi ý hệ phụ gia phù hợp riêng cho từng dòng sản phẩm.
Kết nối với APEX Việt Nam ngay hôm nay để nhận tư vấn kỹ thuật và báo giá ưu đãi nguyên liệu, hệ phụ gia phù hợp cho dây chuyền sản xuất!