
BLOG
- Trang chủ
- Blog
- Bài viết về bột đá
- Công thức phối trộn phụ gia nhựa PVC, PP, PE
Công thức phối trộn phụ gia nhựa PVC, PP, PE
Oct 02, 2026
Phối trộn phụ gia nhựa là bước kỹ thuật quyết định trực tiếp đến tính chất cơ - lý - hóa của thành phẩm và hiệu quả vận hành của toàn dây chuyền sản xuất. Với bài viết này, APEX Việt Nam sẽ giới thiệu đầy đủ các nhóm phụ gia, quy trình phối trộn tiêu chuẩn, công thức tham chiếu cho PP/PE/PVC, lỗi thường gặp và nguyên tắc tối ưu công thức. Nội dung được trình bày theo góc nhìn kỹ thuật thực tế xưởng, phù hợp cho kỹ sư công nghệ nhựa và chủ nhà máy gia công.
APEX Việt Nam giới thiệu công thức phối trộn phụ gia nhựa hiệu quả
Phối trộn phụ gia nhựa là gì?
Phụ gia nhựa (additives nhựa) là các hợp chất hóa học được đưa vào hạt nhựa nền với mục đích cải thiện tính chất gia công hoặc tính năng thành phẩm. Chúng tồn tại ở nhiều dạng: bột mịn, lỏng, hoặc đã được phân tán sẵn trong nhựa nền dưới dạng hạt, gọi là additive masterbatch (masterbatch phụ gia).
Theo đó, phối trộn phụ gia nhựa là quá trình kết hợp hạt nhựa nền (PP, PE, PVC...) với các phụ gia đơn lẻ hoặc masterbatch phụ gia theo tỷ lệ xác định, tạo ra hợp chất phụ gia nhựa đáp ứng đúng yêu cầu kỹ thuật của sản phẩm cuối. Đây là cầu nối giữa công thức lý thuyết và sản phẩm thực tế trên dây chuyền ép phun, đùn hay thổi màng.
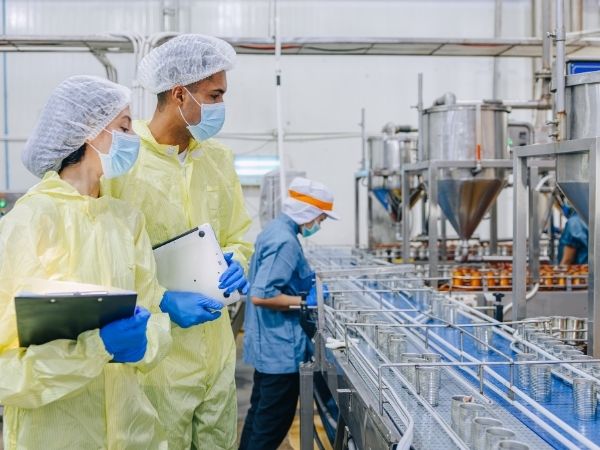
Phối trộn phụ gia với nhựa nền để tạo ra sản phẩm đúng yêu cầu kỹ thuật
Những yếu tố cần xác định trước khi phối trộn phụ gia
Kỹ sư vận hành phải phân tích kỹ lưỡng các thông số kỹ thuật trước khi tiến hành cân đo nguyên liệu phối trộn phụ gia nhựa. Việc xác định chính xác các yếu tố đầu vào đảm bảo hệ phụ gia phát huy tối đa hiệu quả và không gây phản ứng đối kháng trong quá trình xử lý nhiệt.
Loại nhựa nền
Loại nhựa nền là yếu tố đầu tiên và quan trọng nhất vì mỗi polymer có nhiệt độ gia công, độ phân cực và khả năng tương thích hóa học khác nhau. Bảng dưới đây tóm tắt đặc điểm cần lưu ý khi phối trộn cho ba loại nhựa nền phổ biến nhất:
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Mục tiêu của sản phẩm
Mục tiêu tính năng của sản phẩm cuối cùng sẽ quyết định nhóm phụ gia nào cần được ưu tiên trong công thức phối trộn phụ gia nhựa. Một số mục tiêu phổ biến trong thực tế sản xuất bao gồm:
- Tăng cứng: thường sử dụng chất độn khoáng (CaCO3, talc) hoặc sợi gia cường (glass fiber) để tăng độ cứng và modul đàn hồi.
- Tăng dai (tăng khả năng chịu va đập): cần bổ sung chất biến tính va đập giúp sản phẩm không bị nứt vỡ khi chịu lực tác động đột ngột.
- Chống UV: sử dụng phụ gia hấp thụ tia UV (UV absorber) hoặc HALS (Hindered Amine Light Stabilizer) để kéo dài tuổi thọ sản phẩm ngoài trời.
- Chống cháy: bổ sung hệ phụ gia chống cháy (flame retardant) như hợp chất gốc halogen hoặc phốt pho, thường ứng dụng cho dây cáp điện, vật liệu xây dựng.
- Giảm chi phí: tăng tỷ lệ chất độn giá rẻ như CaCO3 để giảm giá thành, nhưng phải cân đối để không ảnh hưởng đến cơ tính sản phẩm.
- Tăng trắng: dùng phụ gia tăng trắng quang học (optical brightener) hoặc TiO2 để cải thiện độ trắng sáng và độ che phủ.
Phối trộn phụ gia dựa trên mục tiêu của sản phẩm
Mỗi mục tiêu tương ứng với một nhóm phụ gia riêng biệt, và trong thực tế, một công thức thường cần cân bằng đồng thời nhiều mục tiêu.
Công nghệ gia công
Công nghệ gia công như đùn thổi (blow extrusion), ép phun (injection molding), đùn ống (pipe extrusion), cán màng (calendering),... quyết định điều kiện nhiệt độ, tốc độ trục vít và áp suất mà hỗn hợp nhựa - phụ gia phải chịu được.
Một công thức phối trộn phù hợp với máy ép phun chưa chắc đã tối ưu cho dây chuyền đùn ống, bởi thời gian lưu (residence time) và profile nhiệt độ của hai công nghệ này khác nhau đáng kể, ảnh hưởng trực tiếp đến việc lựa chọn loại và hàm lượng chất ổn định nhiệt, chất trợ gia công.
Công thức phối trộn phụ gia cho từng loại nhựa
Các tỷ lệ dưới đây là giá trị tham khảo định hướng, không phải công thức chuẩn duy nhất. Mỗi ứng dụng cụ thể cần được tối ưu qua thử nghiệm pilot và kiểm tra cơ lý thực tế trước khi áp dụng sản xuất hàng loạt. Tiêu chuẩn cơ sở về định lượng và trình tự phối trộn phụ gia có thể tham khảo thêm tại TCCS 43:2022 của Tổng cục Đường bộ Việt Nam về quy trình phối trộn phụ gia vào hỗn hợp nhựa.
Đối với nhựa PP
Sản phẩm từ nhựa PP như bàn ghế, vỏ bình ắc quy hay màng BOPP đòi hỏi sự cân bằng giữa độ cứng và độ bền nhiệt. Kỹ sư xây dựng công thức phối trộn cho nhựa PP theo tỷ lệ tham chiếu sau:
- Nhựa nền PP: 60% - 80% (Đảm bảo khung cấu trúc và đặc tính cơ học cơ bản).
- Chất độn Talc hoặc CaCO3 Masterbatch: 15% - 30% (Gia tăng độ cứng, định hình kích thước và giảm co ngót).
- Chất chống oxy hóa (Antioxidant 1010/168): 0.1% - 0.5% (Ngăn chặn quá trình đứt gãy chuỗi polyme khi trộn nhiệt).
- Chất trợ phân tán (Polyethylene Wax): 1% - 2% (Hỗ trợ các hạt độn phân tán đều trong khối nhựa).
Đối với nhựa PE
Sản phẩm màng nilon, túi bao bì và ống dẫn nước từ nhựa PE yêu cầu độ dẻo dai cùng khả năng chống bám dính bề mặt. Công thức phối trộn nhựa PE tập trung vào các thành phần sau:
- Nhựa nền PE (HDPE/LDPE/LLDPE): 70% - 85% (Tạo độ dẻo và khung liên kết cho sản phẩm).
- Chất độn PE Filler Masterbatch: 10% - 25% (Tối ưu hóa chi phí sản xuất).
- Chất chống bám dính (Anti-blocking Agent): 1% - 3% (Tạo độ nhám vi mô giúp các lớp màng không bị dính chặt vào nhau).
- Chất trượt bề mặt (Slip Agent - Erucamide): 0.1% - 0.5% (Làm giảm hệ số ma sát trên bề mặt màng).
- Phụ gia kháng UV: 1% - 3% (Bảo vệ màng phủ nông nghiệp trước ánh nắng mặt trời).
Công thức phối trộn phụ gia cho từng loại nhựa
Đối với PVC
Quy trình phối trộn nhựa PVC đòi hỏi sự chính xác tuyệt đối do vật liệu này nhạy cảm cao với nhiệt độ. Kỹ sư tính toán lượng phụ gia cho PVC dựa trên đơn vị phr (số phần phụ gia trên 100 phần nhựa nền):
- Nhựa nền PVC (S-PVC): 100 phr (Dạng bột mịn chưa qua xử lý nhiệt).
- Chất ổn định nhiệt (Heat Stabilizer - Ca/Zn hoặc Lead): 2.5 phr - 5 phr (Thành phần bắt buộc giúp ngăn chặn phân hủy PVC).
- Chất hóa dẻo (DOP/DINP): 0 phr - 60 phr (Điều chỉnh độ mềm dẻo; bỏ qua nếu sản xuất ống PVC cứng).
- Chất trợ gia công (Processing Aid - Acrylic): 1 phr - 3 phr (Thúc đẩy quá trình gel hóa nhựa).
- Bột đá Canxi Cacbonat (CaCO3): 5 phr - 20 phr (Tăng độ cứng và giảm chi phí).
- Chất bôi trơn (Stearic Acid/Paraffin Wax): 0.5 phr - 1.5 phr (Giảm ma sát giữa nhựa với bề mặt kim loại của máy).
Những lỗi thường gặp khi phối trộn phụ gia
Những lỗi thường gặp khi phối trộn phụ gia nhựa bao gồm lựa chọn phụ gia không tương thích với nhựa nền, sai tỷ lệ sử dụng và dùng trùng chức năng, dẫn đến sản phẩm lỗi và chi phí tăng không kiểm soát được.
Dưới đây là các lỗi điển hình cần kiểm tra theo logic Triệu chứng → Nguyên nhân phối trộn → Hướng tối ưu:
- Bề mặt sản phẩm bị cam rỗ hoặc sọc: Nguyên nhân thường do phụ gia bôi trơn ngoại quá liều hoặc không tương thích tính chất nhựa nền, gây tách lớp cục bộ. Hướng tối ưu: giảm tỷ lệ PE Wax, kiểm tra lại độ tương thích của chất bôi trơn với loại nhựa nền đang dùng.
- Sản phẩm giòn, nứt vỡ sau gia công: Thường do tỷ lệ filler CaCO₃ vượt ngưỡng cho phép mà không bổ sung phụ gia tăng độ dai tương ứng. Cần cân bằng lại giữa filler và impact modifier.
- Màu sắc không đồng đều, loang màu: Nguyên nhân là color masterbatch phân tán kém do tính tương thích phụ gia với nhựa nền thấp, hoặc thời gian trộn sơ bộ chưa đủ. Cần kiểm tra nhựa nền của masterbatch có cùng họ polymer với nhựa chính không.
- Mùi khó chịu sau gia công: Dấu hiệu của phân hủy nhiệt cục bộ, đặc biệt nghiêm trọng với PVC khi thiếu phụ gia nhựa ổn định nhiệt hoặc nhiệt độ gia công vượt ngưỡng. Cần bổ sung hệ ổn định Ca/Zn và kiểm soát lại profile nhiệt độ.
- Dùng trùng chức năng, lãng phí chi phí: Một số kỹ sư phối trộn đồng thời hai loại phụ gia chống UV khác họ mà không kiểm tra tương tác, dẫn đến hiệu quả không cộng hưởng hoặc thậm chí triệt tiêu nhau.
Những lỗi thường gặp khi phối trộn phụ gia
Làm sao để tối ưu công thức phối trộn?
Tối ưu công thức phối trộn phụ gia nhựa không chỉ là điều chỉnh tỷ lệ, mà còn là kiểm soát toàn bộ quy trình từ bảo quản nguyên liệu đến ghi chép sản xuất.
Về trình tự cho phụ gia, nguyên tắc chung là: cho nhựa nền vào trước, tiếp theo là chất ổn định nhiệt và bôi trơn, cuối cùng mới cho filler và màu. Với PVC, chất ổn định nhiệt phải được cho vào ngay từ đầu để bảo vệ polymer khỏi phân hủy trong toàn bộ quá trình gia nhiệt. Phụ gia dạng bột cần được bảo quản kín, tránh ẩm vì độ ẩm trong bột CaCO₃ tăng 0,5% có thể gây bọt khí và giảm độ bóng bề mặt rõ rệt.
Về kiểm soát chất lượng (QC), bộ phận QC cần lấy mẫu kiểm tra cơ lý và ngoại quan ít nhất mỗi 2 giờ trong ca sản xuất đầu tiên khi áp dụng công thức mới. Mọi thay đổi về lô vật liệu đều cần đánh giá lại công thức.
Giải pháp tối ưu công thức phối trộn
Giải pháp phụ gia đồng bộ từ APEX Việt Nam
Xây dựng một công thức phối trộn tối ưu đòi hỏi sự kết hợp giữa kiến thức chuyên môn về hóa polymer, kinh nghiệm thực tế vận hành máy móc, và khả năng kiểm soát chất lượng phụ gia đầu vào. Đây chính là thế mạnh mà APEX Việt Nam mang đến cho các doanh nghiệp sản xuất nhựa PP, PE và PVC tại Việt Nam.
Với đội ngũ kỹ thuật giàu kinh nghiệm và hệ sinh thái phụ gia đa dạng, APEX Việt Nam đồng hành cùng doanh nghiệp trong suốt quá trình từ đánh giá công thức phối trộn phụ gia nhựa, tư vấn tỷ lệ phối trộn và lựa chọn hệ phụ gia phù hợp với từng dòng sản phẩm nhằm tối ưu hiệu quả sản xuất. Hãy liên hệ ngay với chúng tôi để được đội ngũ kỹ thuật tư vấn chi tiết và báo giá ưu đãi cho hệ phụ gia phù hợp!